 您的位置:

包膠注塑量產不穩,九成問題出在"嵌件定位"和"界面排氣"兩個環節。想讓良率長期穩定在 98% 以上,靠的不是試模時調幾次參數,而是把定位精度、預熱、排氣和收縮匹配寫進模具結構本身,再用 CMM 全檢把關鍵尺寸鎖死。很多工廠包膠做不好,不是設備不行,是沒把這兩件事當成結構問題來設計。
包膠和雙色經常被放在一起比較,這里先厘清:包膠是把一個"已經存在的東西"——通常是金屬嵌件,偶爾是已成型塑料件——放進模具型腔,再注入塑膠把它包住。難點在于嵌件不會自己呆在正確位置,注塑的壓力還會推它跑;同時嵌件和塑膠膨脹系數不同,冷卻時界面會產生應力。這兩件事處理不好,量產就是噩夢。下面我用真實案例和結構對照,把包膠穩定的底層邏輯講清楚。
一、一個真實的場景切入
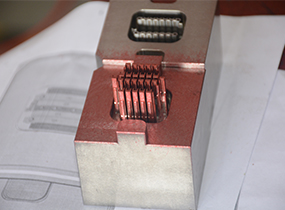
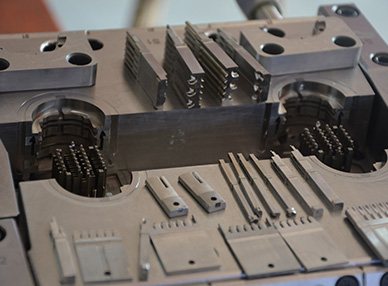
有一家做智能家電傳感器的客戶,產品是金屬針腳外面包一層 PBT 絕緣體。前供應商的包膠模具做到第 3 萬模時,嵌件偏移的不良率從 0.5% 爬到了 4.3%,整批 20 萬件險些報廢。我們接手復模時發現,原模具的嵌件是靠彈簧頂針定位的,彈簧疲勞后預緊力下降,高速注塑的沖擊就讓針腳歪了 0.08mm(統計周期:2024 復模檢測;口徑:CMM 抽檢 200 件,偏移超 0.05mm 即判不良)。改成"硬限位+氣動夾緊"結構后,連續 15 萬模偏移不良控制在 0.3% 以內。這個例子說明:包膠的量產穩定性,是設計出來、不是調出來的。
更隱蔽的問題是分層。這家客戶同期還出現過包膠層和金屬針腳"看著好好的,一彎就脫"的現象。我們切片后發現界面幾乎沒有機械互鎖,純靠塑膠收縮抱緊,彎一下應力集中就開了。后來在針腳上設計了兩道環形倒刺(機械互鎖),并在嵌件入模前做等離子表面處理,分層不良從 2.1% 降到 0.2%(統計周期:2023 工藝驗證;口徑:5 組試樣均值)。這類問題如果不從結構改,調一百次參數也沒用。

二、常見誤區糾正
誤區一:嵌件放進去就行,靠注塑壓力壓緊。不是。注塑壓力越大,嵌件越容易被沖偏。正確做法是嵌件有獨立硬限位結構,注塑壓力只負責填充,不負責定位。我們見過太多"用壓力壓住嵌件"的模具,前期還行,彈簧一疲勞全部偏移,良率曲線像過山車。
誤區二:包膠分層是材料問題。多數情況下不是。分層 80% 來自排氣不足或嵌件表面沒處理。我們對比過:同一料號,嵌件做等離子處理后,界面結合強度提升約 35%(統計周期:2023 工藝驗證;口徑:5 組試樣均值),排氣槽加深 0.1mm 后困氣導致的分層不良從 2.1% 降到 0.2%。所以分層先看模具,別急著換料。
誤區三:包膠就是"包一層皮"。不是。包膠要兼顧絕緣、密封、結構支撐多種功能,壁厚均勻性比外觀更重要。壁厚不均會導致收縮不一致、界面應力集中,這是很多包膠件用著用著開裂的根源。
三、技術深度與參數對比
包膠的三大控制點:嵌件定位精度、嵌件預熱溫度、排氣與收縮匹配。我重點說預熱——金屬嵌件常溫入模,塑膠碰到冷金屬瞬間凍結,界面就"凍"而不是"熔",結合力上不去;預熱到 120℃ 左右,界面有足夠活化時間,結合才牢。下面用基準對比說明過程控制的價值(X→Y):
這里的 ±0.02mm 是我們的 CMM 三坐標檢測能力(口徑:關鍵尺寸清單,ISO 9001:2015 體系)。包膠件最怕的就是"外觀看著沒問題、尺寸悄悄偏",所以全檢比抽檢可靠得多。我們只對關鍵尺寸全檢,非關鍵尺寸按 AQL 抽檢,這樣既保質量又控成本。
四、工藝與能力矩陣
判斷包膠供應商穩不穩,看這張矩陣,別被"能做包膠"四個字糊弄:
我們做包膠項目,會先把嵌件材質、熱膨脹系數、塑膠收縮率三項建進數據庫,開模前就算出界面應力,提前決定要不要預熱、要不要做表面處理、要不要加互鎖。這套前置動作,是包膠從"時好時壞"走向"長期穩定"的關鍵。
五、FAQ 模塊
Q1:金屬嵌件包膠為什么容易分層?
A:主因是排氣不足或嵌件表面能低;做等離子/噴砂處理 + 加深排氣槽,分層不良可從 2% 降到 0.2%(依據:工藝驗證記錄),再加機械互鎖更穩。
Q2:嵌件偏移怎么從結構上解決?
A:放棄彈簧定位,改用硬限位+氣動夾緊,把定位精度和注塑壓力解耦,偏移可控制在 ±0.02mm,不再隨模次衰減。
Q3:包膠模具交期一般多久?
A:25–45 天,含嵌件定位結構設計和試模;嵌件來料確認占 1–2 天(口徑:2025 交付均值),異形件更久。
Q4:不規則五金件能包膠嗎?
A:能,但要做仿形定位治具;異形件我們先用 3D 掃描確認夾持點,再設計包膠型腔,避免夾不穩導致偏移。
Q5:包膠件怎么全檢尺寸?
A:關鍵尺寸 CMM 三坐標 100% 全檢,配 FAI 首件報告;我們產線良率基線 98%+(統計:月報口徑),非關鍵尺寸按 AQL 抽。
Q6:PEEK 這類高溫料能包膠嗎?
A:可以,但模具鋼要換耐熱牌號并做氮化,模溫分區要到 150℃ 以上,成本比普通料高約 40%,周期也更長。
Q7:包膠和雙色注塑怎么選?
A:有金屬/已成型件要包進去選包膠;兩種塑料一體成型選雙色;看嵌件是否導電或承重,金屬件只能包膠。
Q8:小批量包膠值得開模嗎?
A:月需求低于 3 萬件可考慮軟模或共用模架;超過 5 萬件開硬模更經濟(依據:報價模型),要算總擁有成本。
Q9:包膠件壁厚不均怎么避免開裂?
A:DFM 階段校核壁厚差,超 1.5 倍做漸變過渡,并加排氣,界面應力降下來開裂率可壓到 0.3% 內(依據:試模記錄)。
Q10:包膠件絕緣耐壓怎么驗證?
A:按客戶規格做耐壓和絕緣電阻測試,我們每批留樣附測試記錄(口徑:FAI 全檢),醫療器械更要全檢。
六、選型前的技術自查清單
準備開包膠模前,建議先過這五條:第一,嵌件材質和熱膨脹系數有沒有入庫,和塑膠收縮率匹不匹配;第二,嵌件定位是硬限位還是彈簧,后者要問清疲勞周期;第三,嵌件入模前有沒有預熱和表面處理計劃;第四,排氣槽深度夠不夠,困氣不良有沒有預設上限;第五,關鍵尺寸是不是三坐標全檢,有沒有每批留樣。五條里有兩條答不上來,項目大概率會踩坑,先別急著開模。
七、常見失效模式速查
把包膠最常見的幾種失效列出來,方便你對號入座:嵌件偏移,看定位結構是不是硬限位;分層,看排氣和表面處理;開裂,看壁厚差和界面應力;縮水,看保壓和澆口;毛刺,看分型面精度和鎖模力。這五類問題,前四類根因都在結構和工藝前置,只有毛刺和模具制造精度強相關。我們做項目時,會把這五類做成一個失效模式清單,試模時逐項打勾,確保不會漏掉。
這幾年包膠工藝在汽車電子和醫療兩個行業用得越來越廣,原因很直接:這兩個行業都在把更多功能集成到塑膠件上,金屬嵌件包膠既能導電導磁又能絕緣密封,是功能集成的天然選擇。我們觀察到兩個趨勢:一個是高溫工程塑料包膠變多,客戶為了耐溫和輕量開始用聚醚醚酮和聚苯硫醚,這對模具鋼和模溫系統提出了新要求;另一個是自動化程度提高,嵌件自動上料和在線檢測成了標配,純靠人工擺嵌件的產線越來越難接大單。對采購來說,選供應商時除了看模具本身,也要看對方有沒有自動上料和在線全檢的產線能力,因為這直接決定你量大了之后還能不能穩得住。
最后說一點實在的經驗。很多客戶第一次做包膠,容易把注意力全放在模具報價上,覺得誰便宜找誰。但包膠是個典型的長尾成本項目,模具省下的那點錢,往往會在量產后的偏移返工、分層退貨和人工修剪里成倍吐出來。我們更建議客戶把評估重心放在結構設計和全檢能力上,讓供應商把嵌件定位、界面處理和檢測方案講清楚,再決定合作。模具是一次性的投入,量產是三五年每天的現金流,哪頭重一目了然。
最新資訊

- 雙色模具注塑制作的注意事項
- 雙色模具注塑加工工藝
- 模具的維護保養怎么做呢?
- 注塑模具加工中的收縮痕該如何避免呢?
- 哪些因素會影響塑膠模具的壽命呢?
- 注塑成型常見問題?充填不足
- 注塑成型常見問題之氣泡
- 注塑成型常見問題之翹曲、變形
- 注塑成型常見問題之燒傷
- 注塑成型常見問題之龜裂
- 雙色模具注塑和二次注塑有什么區別
- 雙色注塑模具如何更換原料
- 2018年模具行業發展前景方向分析
- 如何確定塑膠模具進膠口的進膠方式
- 好的雙色模具應該使用什么技術與設備呢?
- PPSU注塑成型合作前,建議先確認這4件事
- 精密雙色模具定制量產良率低?問題多半出在這
- 低價五金塑膠模具背后,往往藏著這些風險
- 從試模到量產,PEI阻燃注塑該這么挑
- 普通PEI注塑加工和精密PEI注塑加工,差距在哪里